

分类:制造业信息化、MES 实施、管材制造、长流程离散制造 摘要:本文复盘苏州地区无缝钢管制造企业数字化项目。企业属于长流程离散制造,定制规格多,工艺链路长,存在炉号批次追溯、重量‑支数双单位核算、切割滞留余料、工序仓在制品管控等行业特有痛点。完整记录主数据规范化、四大行业专项方案、MES 车间执行、IoT 对接、看板能耗质量工单成本落地细节;输出行业踩坑反思;案例依托普实一体化平台,全部取自公开项目资料,可供钢管管材行业 IT、实施顾问参考。
0 项目背景概述
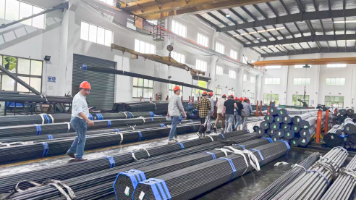
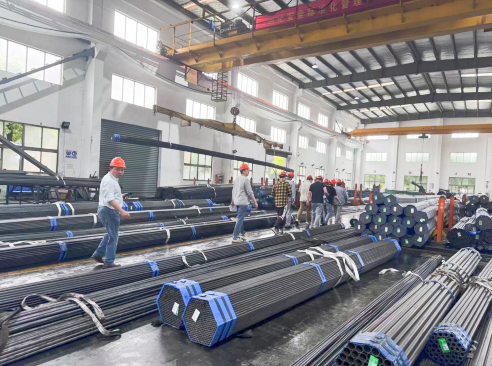
行业:无缝钢管长流程离散制造业务特征:多规格定制生产;完整工序:圆钢断料→穿孔→酸洗→冷拔→冷轧→热处理→矫直→探伤;大量切割产生滞留余料;必须保留钢厂炉号全链路追溯;同时使用重量 (kg)、支数双计量单位。
核心痛点:
- Excel 排产,插单改单频繁,交期管控弱;
- 炉号、钢级多工序流转容易丢失,质量溯源困难;
- 支‑重量双单位人工换算,对账纠纷;
- 在制品状态不明,滞留余料手工管理,原材料浪费;
- 检验全纸质,质保书人工整理;
- 设备能耗无法关联工单;
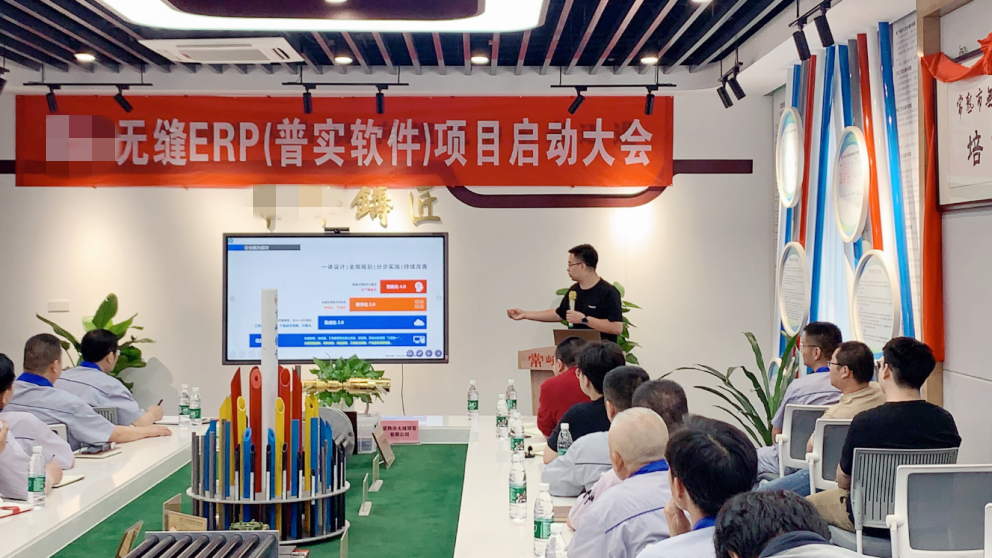
- 多套表格数据孤岛,成本按月粗分摊,核算周期长。实施策略:分阶段渐进落地;优先物料 / BOM / 工艺主数据规范化;再落地行业专项业务;推进 MES 车间、IoT 采集;最后落地看板、能耗、质量、工单成本,拒绝大爆炸上线。
1 转型前业务矛盾与信息化误区
1.1 原生业务矛盾
无缝钢管属于典型长流程制造,行业有大量区别于普通机加工的特殊业务:炉号批次继承、双计量单位、切割余料作为联副产品。很多实施直接照搬通用离散 MES 方案,没有适配管材特有场景,导致 MES 只能做简单报工,核心业务痛点没有解决。
📌行业反思坑点 1: 管材行业 MES 最大误区:只关注车间设备报工,忽略上游来料炉号解析、余料管理、双单位换算。如果物料 BOM 工艺主数据混乱,即便扫码采集生产数据,炉号中途丢失,双单位依旧人工计算,MES 无法支撑追溯、成本核算,沦为单纯的现场打卡工具。长流程管材企业,主数据规范化优先级高于车间功能。
2 第一阶段:基础底座‑主数据规范化
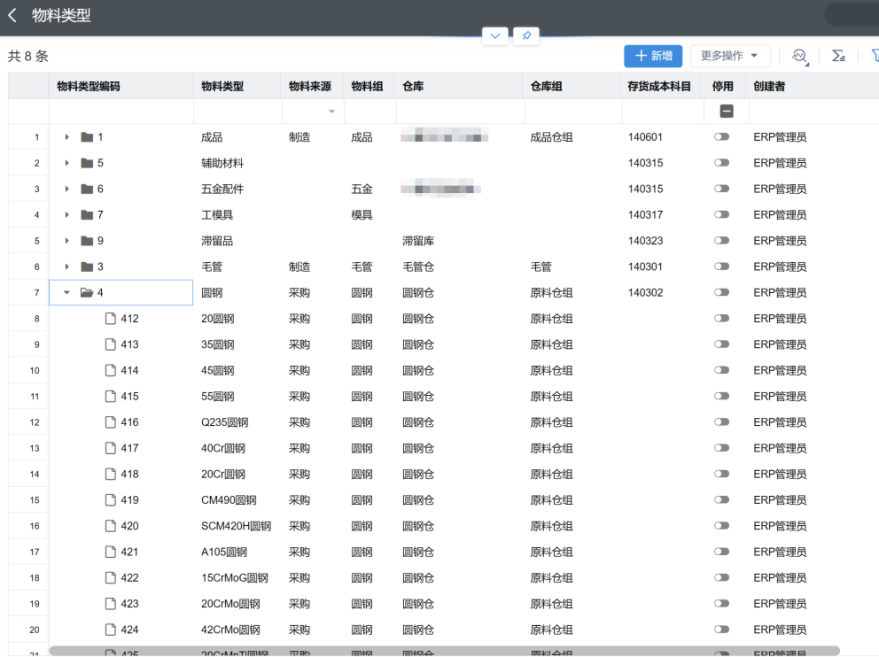
- 物料主数据治理:区分圆钢原料、半成品、成品、滞留余料、辅料模具;固化钢级、外径、壁厚、米重、定尺长度关键字段;系统内置米重计算公式自动校验,严控一物多码。
- BOM 与工艺路线优化:BOM 断阶优化,精简多余半成品层级;维护完整全工序工艺路线;每道工序维护外径、壁厚、损失长度、模具参数,系统自动计算理论重量,用于支数‑重量自动换算。
- 工作中心、工序模板定义:划分热轧、冷拔、冷轧三大工作中心;定义断料、穿孔、酸洗、冷拔、热处理、探伤标准工序;工序绑定工位机操作模板。
3 第二阶段:行业专项业务方案落地
3.1 炉号 + 铁牌号全链路批次追溯
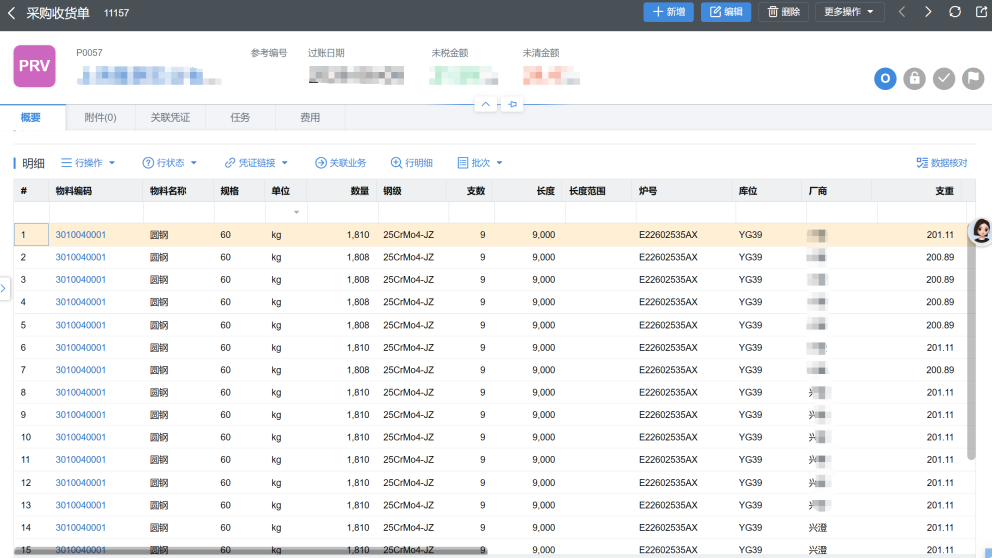
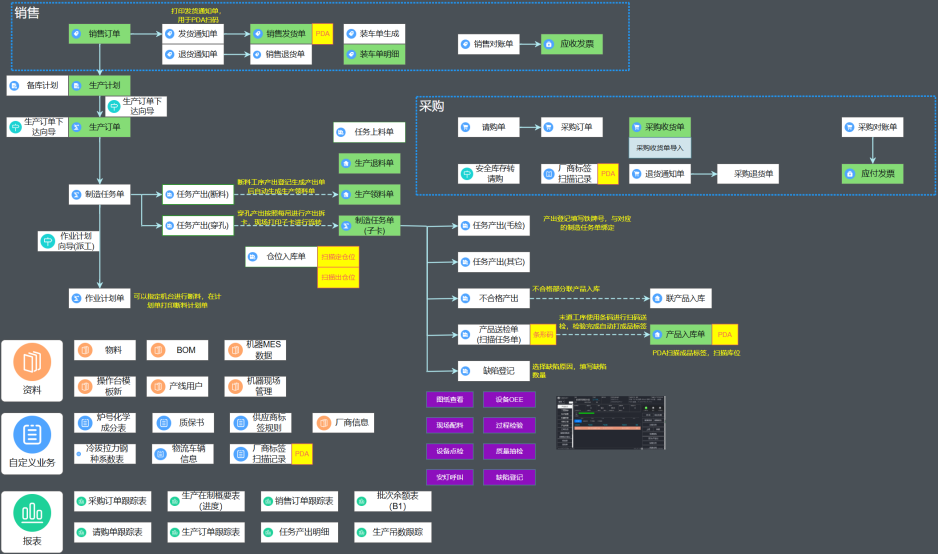
- 圆钢到货 PDA 扫描解析钢厂原始标签,将炉号、钢级、重量绑定库存批次;
- 断料生成带完整批次信息二维码流转标签;穿孔生成子工单向下继承炉号、铁牌号;
- 后续每道工序扫码继承批次信息;成品入库、出库扫码;
- 质量问题输入炉号,分钟级调取原料‑工序‑质检‑客户发货完整档案。
3.2 滞留余料(联副产品)专项管理
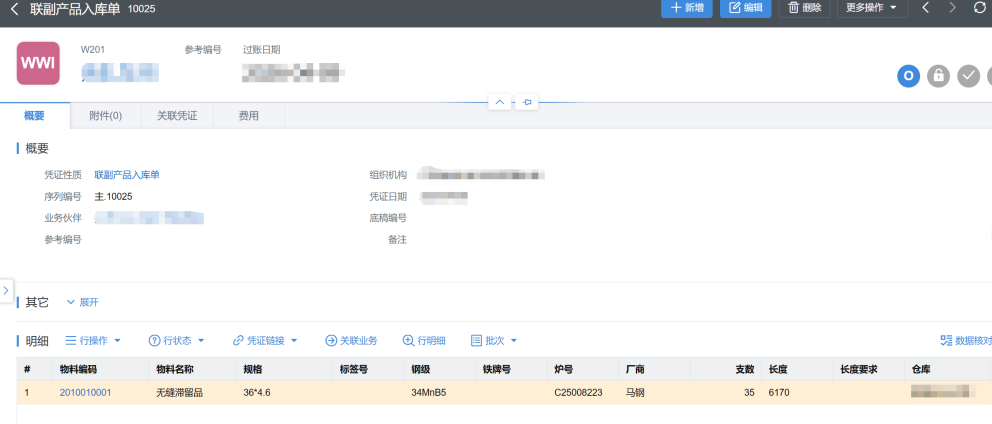
- BOM 审核自动将滞留余料写入联副产品清单;
- 车间产出切割余料,执行联副产品入库,登记规格、钢级、炉号;
- 生产计划下达,系统检索可用滞留余料批次,优先耗用余料,提升成材利用率。
3.3 重量‑支数双单位自动转换
物料主数据主单位 kg,辅助单位 “支”;
- 销售端:录入支数,系统自动换算重量;
- MES 车间端:操作工仅录入产出支数,系统调取工艺米重自动换算重量;降低现场人工计算,消除换算错误。
3.4 工序仓位管控车间在制品
建立机器‑工序仓映射对照表;工单产出自动归入对应工序仓位;PDA 执行仓位调拨更新物料存放位置;看板可视化各工序仓物料,解决车间找料难。
4 第三阶段:供应链、MES 车间、IoT、质量、成本落地
4.1 供应链端
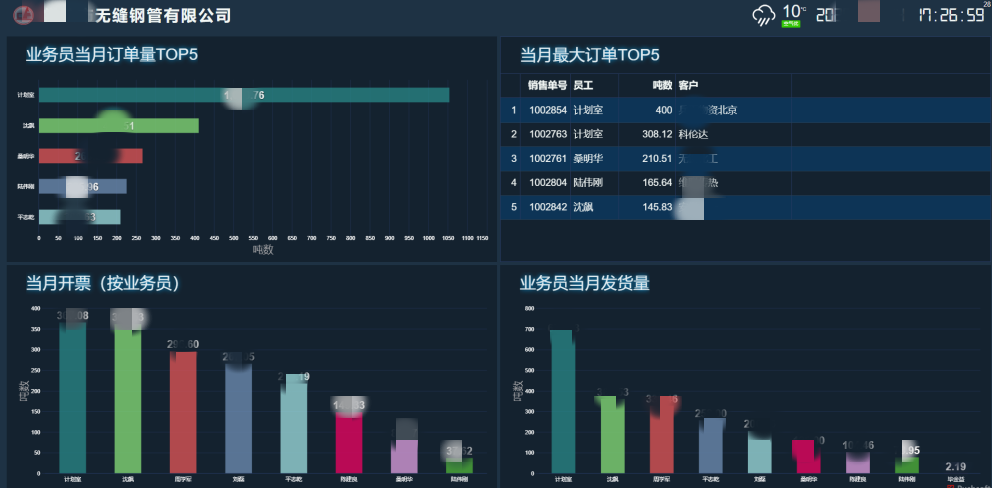
- 销售:订单记录钢级、壁厚、客户特殊技术要求;销售仪表板查看订单、发货、应收;发货 PDA 扫码校验批次,自动生成装车单、运费对账单。
- 采购:适配钢厂标签不规范,PDA 扫描解析圆钢炉号信息生成采购收货单。
- 仓库:PDA 完成领料、入库、调拨、盘点;出库扫码执行先进先出。
4.2 MES 车间执行 + IoT 物联对接
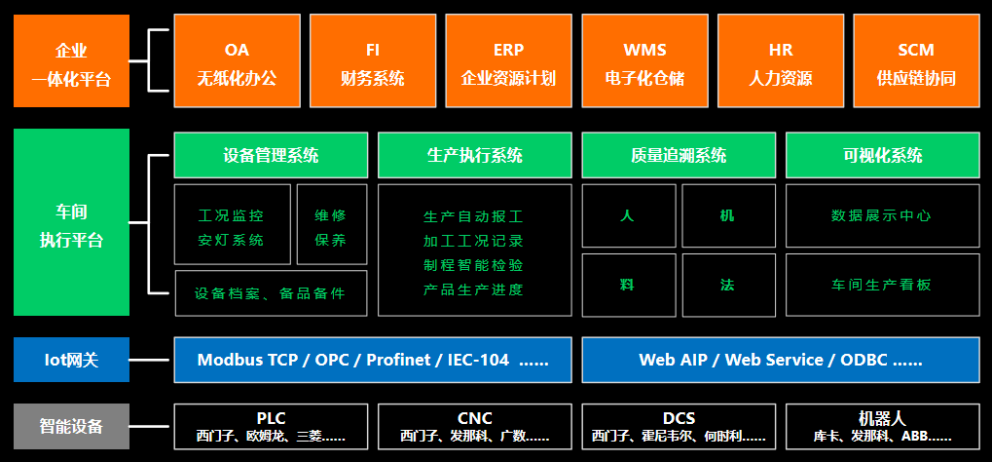
车间部署工业工位机、PDA,替代纸质流转卡;操作工完成任务加载、产出登记、缺陷登记、巡检、模具上下模、设备点检、安灯异常呼叫。 底层 IoT 网关对接 PLC、热处理炉、探伤设备,采集设备工况;生产数据实时回传 ERP,各业务部门实时查看工单进度。
4.3 可视化看板、设备能耗、质量闭环
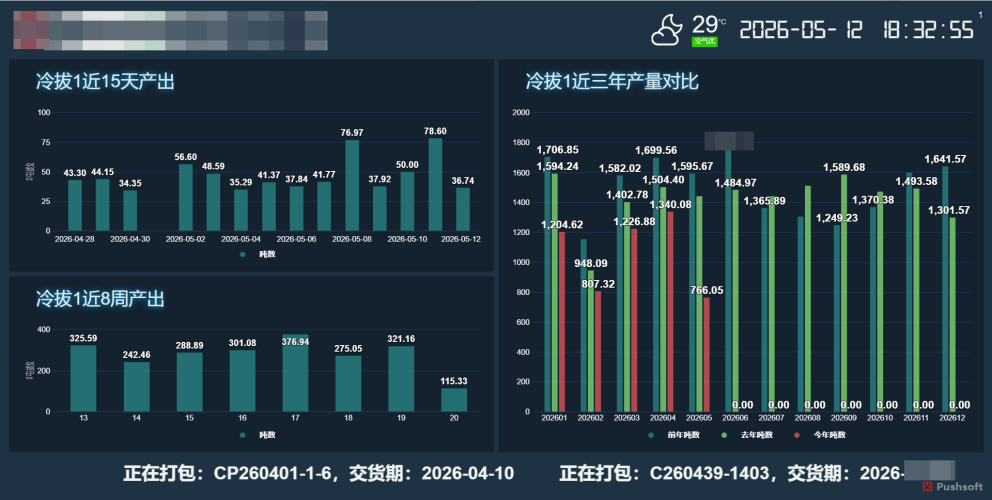
- 多维度看板:生产机台看板、工序仓库存看板、产销进度看板、设备 OEE 看板;异常高亮预警。
- 设备与能耗:设备档案、备件台账、工位机点检,支撑预防性维保;能耗数据分摊至工单,识别高耗能工序与产品。
- 质量体系:以炉号 + 批号为主线串联全流程检验记录;系统内置质检模板,检验完成直接导出打印质保书。
4.4 工单级精细化成本核算
MES 将领料、工时、返工损耗、能耗、辅料消耗回传给 ERP;按工单归集料工费,实现单工单钢管成本核算;成本核算周期从 10 天缩短至 3 天,替代按月粗分摊模式。
5 项目业务成效
- 打通销售‑计划‑采购‑MES‑质检‑仓储‑财务端到端业务链路,消除表格数据孤岛;
- 炉号‑铁牌号全链路可追溯,质量问题从翻查数天纸质台账变为分钟级查询;
- 双单位自动换算,消除人工换算带来对账纠纷;
- 滞留余料系统化管理,优先耗用,提升原材料成材利用率;
- 检验数字化,一键输出质保书,质量文档整理效率提升;
- 能耗数据归集工单,支撑设备预防性维保,降低非计划停机;
- 实现单工单精细化成本核算,成本核算周期由 10 天压缩到 3 天。
📌行业反思坑点 2: IoT 设备采集不等于数字化完成。采集到的设备、能耗数据,必须能够关联工单、炉号批次,才能服务质量追溯和成本核算,否则只是独立设备监控大屏,无法产生业务价值。长流程制造纸质单据存量巨大,要做分阶段切换,不能指望上线即 100% 消灭纸质。
6 无缝钢管长流程制造 MES 实施方法论总结
- 实施顺序:主数据治理优先,再落地 MES 车间执行。 物料、BOM、工艺路线质量直接决定管材 MES 成败,不可颠倒顺序。
- 必须高度重视行业特有场景:炉号批次追溯、支‑kg 双单位换算、切割滞留余料联副产品管理、工序仓在制品管控,不能直接套用通用离散制造 MES 方案。本案例依托一体化平台实现 ERP‑MES 原生打通,降低多系统接口开发与维护成本。
- IoT 设备采集的数据要和业务对象(工单、炉号)绑定,避免设备数据与业务两张皮。
- 长流程制造纸质单据存量大,采用逐步切换策略,不追求一次性全部消灭纸质。
- 不能只关注车间加工环节,上游采购标签解析、质保书输出、工单级成本核算都要纳入整体项目设计。
转载自 CSDN-专业IT技术社区
原文链接:https://blog.csdn.net/push1999/article/details/166567962

